PREPRENSA EN IMPRESIÓN OFFSET

PREPRENSA EN IMPRESIÓN OFFSET
 
El proceso de pre-prensa consiste en preparar los materiales pertinentes antes de que estos entren a prensa, es decir impresión de ahí deriva su nombre. Estos materiales son principalmente:


  • Originales

  • Películas (método convencional).

  • Matrices (placas para offset, mallas para serigrafía, placas para grabado, matrices de flexografía, etc).


     Todo lo que interviene durante el proceso de pre-prensa debe de estar relacionado  con los procesos anterior y posterior para garantizar que el producto final cumpla con la necesidad del cliente, en tiempos de producción cortos y a bajo costo esto también beneficiara a la empresa.
 
1. Planeación
2. Diseño
3. Pre-prensa
4. Impresión
5. Acabados
6. Distribución
 
Proceso
 
1.       Abrir el archivo en el programa, versión y plataforma indicada por el creador del diseño.
2.       Guardar archivo original y trabajar sobre una copia.
3.       Verificar fuentes e instalar requeridas por el archivo.
4.       Organizar tamaño de archivo según indicaciones de diseño o montaje.
5.       Verificar vínculos.
·         Modelo de color CMYK.
·         Perfil color.
·         Resolución.
·         Extensión.
·         Tamaño.
·         Peso.
6.       Revisión de sangrados de 3 a 5 mm.
7.       Revisión de efectos y transparencias, que no afecten a colores pantone, estos no son compatibles con degradados ni transparencias.
8.       Revisar el archivo del cliente, analizar cada uno de sus elementos y características (forma, color, fuentes, cajas de texto, fotografías, ilustraciones, cuadros, efectos, sombras e imágenes rotadas, etc.)
9.       Generar PDF, su configuración depende del programa que se esté utilizando.
10.   Generar prueba de color para aprobación del cliente.
11.   Realizar ajustes de ser necesario si el cliente así lo requiere.
12.   Una vez se obtiene la aprobación de la pieza, se procede a la realización de imposición para impresión, por medio de un software especializado que permite realizarlo de manera fácil y adecuada.


13.       Crear plantilla de trabajo, aquí se posicionan un número de páginas o piezas graficas que caben en determinado formato de papel y de acuerdo al tamaño de la plancha sea de ¼, ½ o pliego según el formato que imprima la máquina que realizara su reproducción, para ello se deben tener en cuenta:
 
·         Tamaño de página debe ser el tamaño final de la pieza gráfica.
·         Entrecortes por lo menos de 6mm, medida que separa una página de la otra para que cuando se realice el corte no queden blancos en los bordes o la imagen del borde no coincida en la pieza final, en los casos de revistas cosidas se deja en ceros dicha separación.
·         Revisar que el tiro y el retiro estén de acuerdo al material aprobado, aquí también se puede revisar la compaginación de una revista, para evitar que alguna no vaya en el lugar que no corresponde.
·         Colocar guías de corte y verificar que estén en todos los colores requeridos para la impresión.
·         Colocar guías de registro fuera de las zonas de corte.
·         Ubicar banda densitométrica para medición y control de color a lo ancho del papel.
·         El montaje debe quedar centrado en el área horizontal de la plancha y en la ubicación de la pinza del área vertical.
·         Colocar marca de cada color, para identificación del mismo en el momento de la impresión.
·         Colocar marcación de pliegos, también para evitar confusiones cuando hay más de un pliego.


14.       Flujo de trabajo, por ejemplo, ApogeeX de Agfa, Prinect de Heidelberg, Prinergy de Kodak, XMF de Fujifilm y Trueflow de Screen, presentan una propuesta parametrizada de trabajo que conecta la parte de preprensa, con CTP, allí se toma la plantilla que creamos con anterioridad, se posición los pdf, de cada una de las páginas que se requieren imprimir, se relacionan o cambian parámetros de acuerdo a la necesidad del impreso, se baja una prueba de imposición en bond 75 gms., la cual debe ser revisada y aprobada antes de proceder con el bajado de planchas, con el fin de verificar que los parámetros sean los adecuados para impresión.
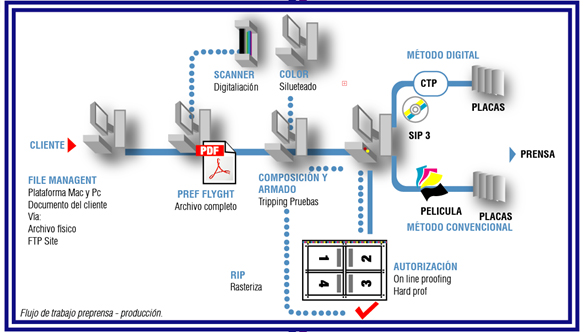
       15. Se procede con el bajado de planchas, CTP (Computer to plate).

 CTP
Los equipos de pre-impresión llamados CTP, producen separaciones de color directamente sobre una plancha offset, mediante la acción de haces de luz láser. De esta manera se evita el uso de película y el insolado de planchas, disminuyendo tiempos y costos de pre-impresión y obteniendo una considerable mejora en la calidad de los impresos. Existen 2 tecnologías principales y bien diferenciadas:
TECNOLOGIA TERMICA : los CTP térmicos utilizan varios haces de luz láser infrarroja (830 nm) para exponer sobre una plancha offset con emulsión sensible al calor de esa radiación trabajos con diferentes resoluciones, lineaturas y tipos de punto. La mayoría son de "Tambor Externo" , es decir que la plancha se monta sobre la cara externa de un tambor que gira a velocidades del orden de las 200 rpm mientras el cabezal láser se mueve a lo largo del tambor exponiendo con todos sus haces de luz láser toda el área de la plancha. Trabaja en ambientes con "luz día" ya que las Planchas Offset Térmicas no son sensibles a la luz blanca. El revelado de las planchas offset térmicas es muy similar al de las convencionales, pudiendo incluso utilizarse Procesadoras convencionales para el revelado de las mismas. Existen en el mercado Planchas Offset Térmicas con proceso sin productos químicos, que se revelan directamente con agua.

TECNOLOGIA VIOLETA : los CTP violetas utilizan un único haz de luz láser violeta (410 nm) para exponer sobre una plancha offset con emulsión sensible a esa radiación trabaja con diferentes resoluciones, lineaturas y tipos de punto. Como sus antecesores, las Filmadoras (también llamadas Filmsetters o Imagesetters) que exponían sobre una película fotográfica mediante un láser, los CTP violetas son de "Tambor Interno" o "Capstan" (de cama plana) . En el primer caso la plancha se monta sobre la cara interna de un tambor fijo. Luego, el cabezal de exposición se mueve en forma transversal, mientras el haz de luz láser barre la plancha mediante un sistema compuesto por un espejo montado en el eje de un spinmotor que gira a velocidades del orden de las 30.000 a 50.000 rpm, de esta forma toda el área de la plancha es expuesta. En el caso "Capstan" o "de cama plana" , el sistema es muy similar solo que la plancha se deposita sobre una superficie plana y se mueve mientras el sistema Láser-Spinmotor la barre. Son equipos de mayor productividad que los Térmicos, pero la calidad de pre-impresión es más dependientes de las variables del proceso de revelado. Por lo que son más recomendados para impresión de periódicos, aunque también son utilizados, con resultados aceptables para impresión comercial, por pequeños y medianos impresores. Se debe trabajar en ambientes con "luz amarilla" ya que las Planchas Offset Violetas son sensibles a la luz blanca. También existen en el mercado Planchas Offset Violetas con proceso sin productos químicos, que se revelan directamente con agua. Tanto el proceso de estas últimas como el de aquellas que utilizan productos químicos necesita de un precalentado de las mismas para estabilizar y endurecer la imagen de impresión, por lo que se utilizan Procesadoras especialmente diseñadas para revelar este tipo de planchas.

Para automatizar aún más el CTP se puede incorporar el revelador junto al CTP para que al ser expuesta la placa sea automáticamente revelada sin la intervención de un operador. Y hasta existen cargadores de placas, donde se incorporan cientos de placas de distintos tamaños y luego el computador s
eleccionará el indicado para el trabajo. En el caso del revelador hay dos tipos: unos del tamaño de la pinza de la placa (ejemplo: 1030mm) y otros del tamaño del alto de la placa (ejemplo: 770mm), estos últimos son los más vendidos pues cuestan menos pero los primeros son más usados para los CtP que filman al doble de velocidad (existen CTP con dos láser para duplicar los tiempos).

La placa al ingresar al CTP es ajustada para que quede perfectamente derecha y la imagen filmada este siempre en el mismo lugar. El CTP emplea unos espejos que direccionan un rayo láser para copiar las placas, grabando sobre positivo; es decir, el láser golpea las superficies donde no hay imagen, creando puntos perfectos donde sí hay imagen. Luego, la placa es pasada por un químico revelador que remueve las áreas expuestas al láser, también se usa agua para remover el químico revelador y luego se incorpora un químico fijador que además engoma a la placa para evitar su oxidación y luego la placa queda lista para usar. Procesos adicionales como el horneado se pueden usar para extender la vida útil de la placa.


DISEÑO EN IMPRESIÓN OFFSET

DISEÑO EN IMPRESIÓN OFFSET


1. Toda imagen generalmente lleva asociado un perfil de color, aunque no lo sepamos o no lo hayamos provocado conscientemente.

2. Cuando captamos una foto desde una cámara digital ésta asigna un perfil de color RGB a la foto, y este perfil RGB es el que más adelante ayuda a transformar la foto a CMYK para ser impresa por una imprenta. Dependiendo del perfil RGB inicial los tonos de las fotos pueden verse afectados, pues cada perfil trabaja de una manera diferente (posiblemente un perfil aplique más cantidad de color negro en las sombras, en cambio otro perfil utilice la composición de CMY para las mismas, dando visualmente un efecto parecido).

3. Cuando escaneamos un original, pasa lo mismo. Al elegir las opciones en el escaneado, tanto en RGB como en CMYK, el programa del escáner aplica el perfil de referencia al trabajo, y este perfil se define a través de las opciones del programa del escáner, es decir, lo podemos elegir nosotros al configurarlo.

4. Un perfil de color no es más que una parte de la información de la imagen, es el diccionario de color que utiliza la misma imagen para entenderse con el mundo exterior, y principalmente sirve para poder hacer las conversiones de color necesarias con alguna seguridad en el proceso, en la captura, la visualización y la impresión de la imagen.

Consejos sobre el procedimiento de trabajo


1. Utiliza siempre que puedas los perfiles de color siguientes según el modo de color:

RGB – Adobe RGB 1998
CMYK – Coated FOGRA39 (papeles estucados) /// Uncoated FOGRA41 o 27 (papeles offset)

Con ello conseguirás que las conversiones de color se efectúen correctamente en cualquier impresor a que lleves tus trabajos.

2. Si tu proyecto es para impresión offset, pasa todas tus imágenes a modo de color CMYK desde el Photoshop, utilizando el perfil de destino indicado en el punto 1.

3. Trabaja siempre que puedas con perfiles de color estandarizados, funcionan bien y no dan problemas.

4. Busca simplificar, la impresión offset es un proceso químico-físico, tiene sus tolerancias, por ello es importante simplificar las variables, el proyecto saldrá mejor. Para conseguir algo realmente bien hecho no es necesario “aplicar grandes efectos ni muchas variables”, lo importante es que haya BUENA COMUNICACIÓN entre las partes que intervienen en el proceso gráfico.

5. Comunica lo que quieres antes que sea tarde. Habla con el impresor, explícale qué quieres conseguir a nivel de color. Muchas cosas son posibles, otras tantas no, asesórate bien.

6. Trabajar los archivos finales en CMYK (Textos e imágenes).

7. Elegir tamaños reales de acuerdo a medidas estándar.

8. En la elección del papel, debes tener en cuenta sus propiedades, ya que de ello depende el color y en general los acabados que se aplican al material impreso (Consultar con el impresor si es necesario).

9. Manejar sangrados de por lo menos 3 a 5 mm.

10. Trabajar textos negros solamente con % en Negro.

11. La resolución de las imágenes por lo general debe ser 300 lpi.

12. Elegir fuentes legibles y enviar archivos con fuentes.


IMPRESIÓN OFFSET

IMPRESIÓN OFFSET


Sistema de impresión planográfica, basado en la repulsión entre agua y aceite-grasa (Tinta) , y las características de una superficie que aceptará a ambas.

Sobre la matriz planográfica se marcan zonas que serán impresoras con una sustancia que repelerá el agua y recogerá la tinta sustancia lipófila. Después cuando la forma ya tiene diferenciadas las zonas tinta y las que no, se da una pequeña capa de agua, que ocupará las zonas no cubiertas de la forma (zonas hidrófilas) y en las zonas impresoras, será repelida. Para acabar el proceso se realizará la impresión sobre un soporte, transfiriendo la tinta a este por presión.

1. Cilindro portaplancha.
2. Plancha.
3. Batería o sistema entintador.
4. Mantilla.
5. Cilindro Impresor.
6. Papel.


HISTORIA DE LA IMPRESIÓN OFFSET


En 1796, el austriaco Alois Senefelder inventa la técnica de impresión denominadalitografía. Se trata del primer proceso de impresión en plano. Para esta técnica se emplean como soporte placas de piedra caliza (CO3Ca) que absorben las sustancias grasas y el agua, aunque éstas no se mezclan entre sí. Si se dibuja o escribe sobredicha piedra con un color graso y acto seguido se humedece la superficie con agua, ésta penetrará en la piedra sólo en aquellos lugares no cubiertos por los trazos escritos. Si se aplica después tinta grasa de impresión sobre la piedra, las zonas mojadas no la aceptan, mientras que queda adherida al resto de la plancha, pudiendo procederse así a la impresión.


También la presión, que en el caso de la piedra calcárea se realizaba a mano, se hace mediante unos rodillos recubiertos de caucho que se adaptan más bien a las irregularidades del papel.

Es en una máquina de este tipo donde, hacia el 1890, se descubre el sistema offset, porque, en una unidad de impresión directa, si no entra ninguna hoja de papel y la película de tinta se transmite directamente sobre el caucho, la transferencia de la tinta del caucho al papel provoca una calidad de impresión mejor que la que obtenemos en la transmisión directa.

En 1904 la técnica de la litografía, y en general y mundo de la impresión, llega a su punto máximo con el desarrollo de la impresión en offset, utilizada en la actualidad.

El offset fue desarrollado por dos técnicos de forma independiente. Por un lado el alemán Caspar Hermann y por otro el impresor Ira W. Rubel. Aunque es Hermann el que obtiene su método a partir de la tradición histórica de la litografía, Rubel dio también con la invención pero de un modo casual, tras un fallo de uno de sus operarios en una rotativa.


En el año 1904 un operario ruso, Ira Rubel, que trabajaba en New Jersey imprimiendo trabajos con una máquina plana, dejó, por olvido, de marcar un pliego y la impresión pasó al cartucho que cubría el cilindro. El siguiente pliego apareció impreso en las dos caras, pero Rubel detectó que la impresión hecha desde elcartucho tenía una mejor calidad. Esto supuso el nacimiento de la impresión OFFSET (término inglés que significa "fuera de lugar"), que también se denominó impresión indirecta, por haber en ésta un paso intermedio. Un cilindro recubierto de caucho, que recibía la impresión de otro cilindro situado encima del primero. Éste segundo cilindro llevaba la plancha de cinc. El papel era transportado por un tercer cilindro, teniendo todo el mismo diámetro.


El fundamento de este sistema consistía en que la plancha de cinc transfería la imagen al cartucho, que, a su vez, y aprovechando su compresibilidad para compensar rugosidades del papel, la transfería a éste último.


HISTORIA DE LA IMPRENTA


HISTORIA DE LA IMPRENTA


La impresión en su forma más primitivase conocía como xilografía, se hacía con bloques de madera, en los que se tallaban a mano tanto los textos como las ilustraciones en relieve e invertidos. El primer libro que se imprimió fue el Sutra de Diamante, estampado por Wang Chieh el 11 de mayo del año 868, en China.


En 1450 Johannes Gutenberg tenía una ventaja, como orfebre era habilidoso y conocía ampliamente el modelado, la mezcla y la fundición de metales gracias a esto y sus conocimientos de impresión sustituyo los trabajosos y poco fiables tipos de madera por tipos nuevos metálicos.En 1455 se edita la primera obra completa y la primera en utilizar tipos móviles; la célebre Biblia de 42 líneas, así llamada por ser éste el número más frecuente de líneas por columna en cada una de sus 1.280 páginas; se precisaron fundir casi cinco millones de tipos, editándose 120 ejemplares en papel y 20 en pergamino.

En 1796, Alois Senefelder inventa la litografía, que se considera la primera impresión en plano. En el siglo XIX, William Church, crea la primera máquina automática para la creación de textos: la componedora. Esta herramienta permitió facilitar en gran medida la creación de los tipos de plomo. Así nace la primera máquina <de impresión offset automática, perfeccionada posteriormente por los ingenieros ingleses Edward Cooper y Augustus Applegath.


Para la impresión de grandes tiradas, se desarrolla una rotativa que imprime en bobina continua de papel. Pero el primero que obtendrá una patente por una prensa rotativa es William A. Bullock, cuya máquina servirá para imprimir en papel continuo libros y otras publicaciones de pequeña tirada. 


POSTPRENSA EN HUECOGRABADO


POSTPRENSA EN HUECOGRABADO


El proceso de impresión no termina cuando el papel sale con la imagen impresa. Después de eso todavía hay que hacer todos los acabados para que el impreso quede como estaba planeado estos acabados pueden ser: repujado, cromado, corte y refile, doblez, tratamiento de superficie, tratamientos de protección, acabados de ennoblecimiento, manipulados de estructura y encuadernación el corte, el plegado, plegado,y perforación, el pegado, el cosido.


El repujado es una técnica artesanal que consiste en trabajar planchas de metal, cuero u otros materiales maleables, para obtener una figura ornamental en relieve.


El cromado se utiliza baños electrónicos para realizar el recubrimiento del cromo sobre las piezas y así generar una capa que sirve como protección contra la corrosión y como acabado decorativo

Corte y refile Se realiza en «guillotinas». El corte se realiza en tres ocasiones: cuando recibimos el papel y cuando el trabajo ya está impreso. 

  1. El primer corte se hace a escuadra perfecta, ya que muchas veces, por cuestiones de fábrica, los pliegos de papel vienen en diferentes medidas y el proceso de refinado evita este problema. Se debe considerar que a un pliego se le quitan aproximadamente 6 mm en el refinado. 
  2. El segundo corte se realiza cuando el trabajo ya está impreso, en las marcas de corte de los documentos. Para éste se deben dejar rebases de por lo menos 3 mm.; para que no aparezcan en los impresos filos blancos, cuando los elementos de diseño salgan de la página. 
  3. El tercer tipo de corte se realiza cuando se dobla un pliego para encuadernación. En este caso, el corte se hace fuera de marcas finales y el refinado se realiza cuando todo está encuadernado. El proceso de refinado de libros o documentos de muchas páginas se hace con guillotinas trilaterales, las cuales cortan en dos pasos muy rápidos los tres lados del impreso.

Doblez

Este proceso es simple y se puede hacer en diferentes formas, dependiendo del grosor de papel, la velocidad requerida para doblar, la cantidad de doblado, etc. Las máquinas dobladoras pueden realizar hasta 5 dobleces en una sola máquina. Los operadores ajustan el grosor del papel y la postura del impreso, para que se doble en el lugar correcto. Cuando un mismo pliego se dobla muchas veces, el aire se queda atrapado en él y ocasiona arrugas, que se llaman frailes; esto se evita haciendo un medio corte en el doblez (este tipo de doblez se hace con máquinas dobladoras con aditamentos de corte).


Tratamientos de superficie 

Estos tratamientos desempeñan varias funciones. Las más comunes son: proteger la imagen impresa de roces o manipulación, dar brillo (a toda o a parte de la superficie del pliego impreso), matizar la superficie, dar textura, preparar para poder pegar plásticos, etc.

Tratamientos de protección Conjunto de posibles operaciones efectuadas que servirán para proteger o acondicionar las caras del pliego impreso o para la utilización posterior de los impresos (lacados, anti grasa, protección contra la humedad, antiestéticos, para reimpresiones, etc.)

Acabados de ennoblecimiento Este tipo de acabados ennoblecerán parte de la superficie del elemento impreso. Se puede realizar individualmente en cada pieza que compone un impreso compuesto. Entre estos acabados tenemos el Hot Stamping, el relieve impreso, el termo grabado y el grabado en seco.

Hot stamping Puede ser un estampado en plano, sin superficie en relieve, o un relieve con laminado de metal, que combina el repujado de una imagen con el añadido de la chapa metálica, por medio de calor, sobre superficies como el papel, el plástico, el metal o cualquier otra. Para realizar un buen trabajo de hot stamping se requiere de un balance adecuado entre la temperatura, la fuerza de impresión, el tipo de papel y una lámina de metal que despegue adecuadamente.


DEFECTOS DE IMPRESIÓN EN HUECOGRABADO

Tipos aserrados

Los tipos aparecen pixelados en los bordes. Más que un defecto, es una característica del hueco convencional. Se produce, especialmente, si la lineatura de la celdilla es pequeña. Esto se debe a la estructura de las celdillas que forman una retícula.

Punteado blanco

En zonas de masa de tinta puede aparecer punteado blanco, debido a entintado insuficiente.

Rayas

Es un efecto típico en hueco, pueden aparecer rayas provenientes de la acción de la racleta, debido a pequeñas partículas atrapadas en ella.


VENTAJAS DE IMPRESIÓN EN HUECOGRABADO

  • Las planchas son simples, haciendo que su mantenimiento sea simple.
  • Soporta tirajes largos sin sufrir deterioro.
  • Reproduce detalles precisos de colores brillantes a gran velocidad.
  • Permite rotativas más anchas a comparación de otros tipos de impresión.
  • Al grabarse en cilindros, se pueden imprimir carios tipos de embalajes en grandes cantidades. 
  • La resistencia al desgaste permite que las planchas puedan utilizarse varias veces sin mostrar grandes diferencias entre tiradas.

DESVENTAJAS DE IMPRESIÓN HUECOGRABADO

El grabado de las planchas es muy caro por lo que no es indicado para tirajes cortos. Las tintas basadas en disolventes como el tolueno son mayormente contaminantes a diferencia de otros procesos de impresión. Las líneas y los textos resultan tramados debido a que las áreas impresoras son estructuras tramadas

PRENSA EN HUECOGRABADO

  PRENSA EN HUECOGRABADO

La tinta es transferida al papel por cavidades gravadas en la plancha impresora.


Proceso         


  1. Un cilindro de cerámica o acero (el cilindro anilox), cubierto de miles de huecos en forma de celdillas, recibirá la tinta una vez en marcha una cámara cerrada proporciona proporciona tinta a un cilindro anilox.
  2. Una rasqueta extremadamente precisa elimina el sobrante de tinta del cilindro e impide que el cilindro escape de la cámara.
  3. La plancha ya entintada sigue girando y entra en suave contacto con el sustrato puede ser (papel, carton, celofan). 
  4. El sustrato recibe la imagen de tinta de la plancha y sale ya impreso (secándose de forma muy rápida).


Es necesario repetir el proceso cada vez por cada color para imprimir los cuatro colores cmyk es necesario contar con cuatro cuerpos de impresión generalmente al final del proceso existe un sistema de secado.

El huecograbado emplea un sistema de impresión directo puesto que el cilindro grabado toma la tinta del tintero e imprime directamente sobre la cinta del papel presionada entre este cilindro y el de contrapresión que va revestido de caucho se llama huecograbado por que la imagen queda ligeramente hundida respecto a los blancos la tinta que se utiliza en este procedimiento no es pura, si no que lleva diluido un porcentaje de disolvente que sirve ,dada la gran velocidad de impresión de la rotativa ,para fortalecer un secado rápido se puede jugar con el porcentaje de disolvente, que generalmente oscila alrededor del 40%para aligerar o reforzar la intensidad de la impresión existe una clase especial de barniz que no tiene nada que ver con los barnices que contienen o se les añade a las tintas que se aplica directamente sobre el cilindro o sobre una parte o figura.

Las tintas

Similares a las de flexografía son no grasas (su base es alcohólica o acuosa) tiene poca viscosidad y secan muy rápido (por eso es un proceso de impresión muy ágil) en general son traslucidas no son opacas y cuando imprimimos una tinta encima de otra los colores se suman no se tapan (mezcla de colores sustractiva los pigmentos sustraen luz) existen tintas para huecograbado tipo especial como por ejemplo las tintas metálicas  fluorescentes.

Las tintas de huecograbado requieren de baja viscosidad para efectuar la transferencia de la tinta de las celdas grabadas en la superficie de la placa la tinta se deposita en las partes huecas que constituyen en este caso la zona de imagen el soporte la adsorbe y queda la huella.

Este sistema utiliza tintas a base solvente. Son tintas altamente tóxicas antes del secado, lo que requiere que las máquinas impresoras posean todo un sistema de secado y extracción del material que se evapora durante la impresión. También existe, en etapas de prueba, tintas base acuosa para Roto grabado.
Una vez impreso y secado el producto, las tintas carecen de solventes tóxicos y son aptas para entrar en contacto con las mucosas. Esto vuelve al roto grabado el sistema de impresión ideal para cigarrillos, pañales, medicamentos y demás productos que requieran un bajo nivel de toxicidad.

 Los componentes

Las tintas tienen una viscosidad intermedia  la cual se puede corregir con disolventes en el propio tintero los componentes son pigmentos o colorantes y barniz (mezcla de resinas disolventes y aditivos) los pigmentos son insolubles en el barniz mientras que los colorantes son solubles los colorantes resisten peor la luz y destiñen ligeramente con agua.

A - Resinas que dan el barniz propiamente dicho
B - Disolventes que proporcionan viscosidad y secado
C - Plastificantes que dan flexibilidad
D - Ceras, que dan deslizamiento y resistencia al rascado
E - Aditivos, como reticulantes antiespumantes etc.

Las resinas tienen una triple misión transferir ofrecer buena imprimabilidad  adherirse a los soportes.
    

Propiedades

Como las tintas son muy fluidas, se pueden aplicar en grandes cantidades, lo que permite imprimir colores más brillantes. Eso es especialmente en zonas oscuras de las imágenes, lo que permite alcanzar un rango dinámico elevado.

  • Varían en viscosidad
  • Tienen lubricantes
  • Acabado brillante
  • Hay 2 tipos base solvente (petróleo)y base acuosa
  • Hay tintas para la cuatricromía (cmyk) y para el color directo (spot)
  • Hay tintas especiales y barnices catalizados reactivos al calor


Los sustratos

El huecograbado se usa para imprimir en muchos tipos de soportes, principalmente papel estucado en bobina (revistas y catálogos), papel en hoja (sellos y papel moneda), cartulinas, plásticos y celofanes (empaquetados de todo tipo), etc.…

Soportes  impresión


Fibra de pasta madera sintéticos o laminados como: películas plásticas de poliéster opp, nailon y pe papeles cartón y bandas de aluminio celofán polipropileno celulósicos papeles estucados en bobinas papel en pliegos cartulinas plástico papel moneda.

  • Papel no estucado
  • Papel estucado
  • Tejidos
  • Laminados metálicos
  • Polietileno
  • Nylon
  • Cloruro de polivinilo
  • Papel calandrado
  • Cartón
  • Hojas metálicas
  • Papel metalizado
  • Polipropileno
  • Teleftalato de polipropileno


MAQUINARIA EN HUECOGRABADO


El proceso de impresión en huecograbado es un proceso totalmente contrario a los procesos tipográficos o litográficos ya que las partes impresoras están huecas y las impresiones se realizan directamente sobre el papel
Los tipos básicos de esta impresión en huecograbado varían dependiendo de la maquina que empleemos  así que vamos a ver algunas de las maquinas que empleemos a si que vamos a ver algunas de las maquinas que se emplean en este método.

PARTES

1.       No grasas, fluidas, base al agua o alcohol, secado rápido
2.       Cilindro de impresión
3.       Bobina de papel
4.       Cilindro humectador
5.       Cilindro entintado
6.       Cilindro porta plancha
7.       Cilindro de caucho
8.       Cilindro de presión

Prensa calcográfica


Con este tipo de maquina la impresión se hace de forma manual, y la presión se ejerce con un cilindro sobre el papel este método es indicado y usado para tiradas cortas se trata entonces de un grabado realizado en la plancha de metal tradicionalmente de cobre para la reproducción de una imagen o estampa consiste en grabar la plancha con depresiones que contendrán la tinta por lo que las partes hundidas producen líneas contornos y formas mientras que las zonas en alto quedan en blanco en la estampa final.la calcografía es un método de impresión por grabado resistencia y dureza que resulta en trazos limpios y tirajes largos también se puede emplear cinc acero o hierro el cinc es muy blando y requiere de un manejo mas preciso el acero y el hierro no son de uso corriente pero se utilizan para fondos texturados con incisiones rápidas y profundas.

Prensa de hojas

El molde que emplea esta máquina es un cilindro y la hoja de impresión puede ser de menor tamaño que el cilindro.

Rotativa 

El método de funcionamiento de las rotativas es el siguiente:

El cilindro de entintado gira dentro de un depósito de tinta muy fluida se elimina toda la tinta que se encuentra en las partes no grabables, dejando así solamente tinta en las partes imprimibles el papel pasa entre el cilindro de presión y el cilindro desmolde o impresión y el papel adsorbe la tinta que se encuentra en los grabados en hueco.

Las máquinas de hueco son rotativas. Las partes principales de una rotativa hueco son:

- Porta bobinas.
- Cuerpos de impresión.
- Plegadora.

Porta bobinas


Es el dispositivo que contiene la bobina a imprimir. Se encuentra situado en la entrada de máquina. También sirve para mantener la tensión necesaria para el recorrido correcto de la banda. La bobina debe ser retensada constantemente en consonancia con el diámetro activo de la misma y cada velocidad de producción de la rotativa.

Cuerpos de impresión


El cuerpo impresor tiene la función de transmitir la imagen grabada en el cilindro, sobre el soporte. El cuerpo se compone de una serie de elementos:

- Cilindro grabado.
- Cubeta de tinta.
- Racleta.
- Cilindro de presión.
- Cilindro de contrapresión.

El cilindro que transporta la imagen a imprimir es un cilindro macizo con recubrimiento de cobre, grabado en hueco, mediante una red de celdillas. Este cilindro gira continuamente dentro de una cubeta de tinta.

La cubeta, contiene la tinta líquida para imprimir. Es un recipiente cerrado que permite mantener constante la viscosidad de la tinta, impidiendo su evaporación prematura.

La racleta es una cuchilla de acero con el borde afilado que presiona contra el cilindro grabado, rozando ligeramente su superficie. Su actuación sirve para retirar la tinta sobrante del cilindro grabado, dejando solo la tinta dentro de las celdillas.

El cilindro de presión tiene la misión de presionar el soporte contra el cilindro imagen. Presión, que debe ser uniforme en toda la superficie de contacto. Es un cilindro de acero revestido de caucho blando, para proporcionar un correcto contacto en toda la superficie de tangencia.

El cilindro de contrapresión, también denominado de respaldo tiene la misión de empujar sobre el cilindro impresor para complementar la presión inicial que éste realiza sobre el soporte.

Plegadora


El trabajo de la estructura de plegadora es variado y puede consistir básicamente en: invertir, superponer, realizar corte transversal, encartar, plegar y coser.

El movimiento de la plegadora está acompasado al de los cuerpos impresores, aunque normalmente su velocidad es menor al de aquellos, por lo que debe reducirse la marcha.

Clasificación de las máquinas


En el proceso industrial de huecograbado las máquinas son similares. No existen grandes diferencias en la estructura de las mismas: son rotativas tal como se ha descrito en el apartado máquina, que se diferencian por el tipo de forma impresora utilizada y por el mayor o menor formato de la misma.

Por tanto, la clasificación se realiza por el tipo de forma impresora que utiliza la rotativa en cuestión:

- Convencional.
- Auto típico.
- Semiautotípico.

Como el resultado impreso es distinto en cada caso, la propia producción determina el tipo de forma impresora a emplear.